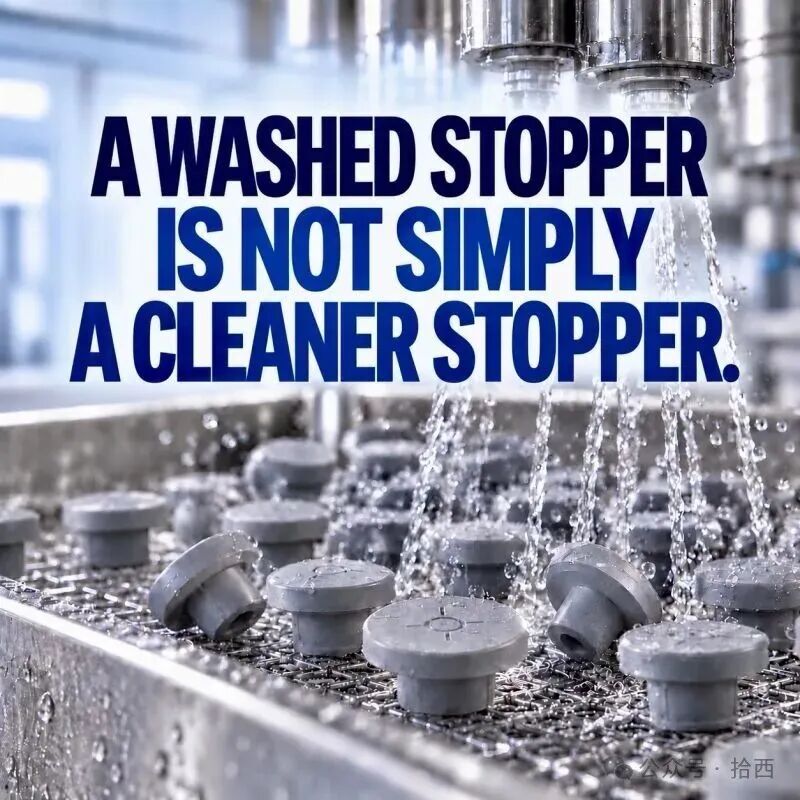
当胶塞这种弹性体部件由制造商进行清洗和准备时,关注点通常是洁净度、颗粒和生物负载。但在许多情况下,润滑也是这一准备过程的一部分。这很重要,因为胶塞或柱塞不仅需要洁净,还需要在加工过程中以及后续最终包装系统中表现可预测。然而,硅化往往处于一个尴尬的位置。它不像清洗那样直接关联洁净度与生物负载,也不像尺寸公差那样有明确的图纸规格。多数采购与质量体系对胶塞的关注集中在洁净度、颗粒和生物负载上,硅化则被归入“工艺细节”,验收标准通常停留在“有没有做”或“大概加了多少”。这种定位带来一个隐蔽的后果:硅化被当作制造辅助,而非功能规格的一部分。一旦如此,它的控制点就落在工艺部门,放行标准退化为单一总量指标,而真正决定下游行为的关键变量——分布与稳定性——则无人负责。两个胶塞看起来可能完全相同,但在灌装线上或最终容器密封系统内部,表现却可能截然不同。硅化的功能窗口很窄,两侧的失效模式完全不同,而且暴露时间点也不同。欠硅化:产线机械问题,而非包装问题。 在高速度振动锅中,胶塞之间、胶塞与轨道之间频繁发生滑动与碰撞接触。欠硅化时表面摩擦系数高,静摩擦尤为明显,胶塞在轨道上容易出现“爬行—卡滞—突然释放”的粘滑现象。结果是卡轨、缺塞、下塞轮供料不足,灌装线OEE直接下降。这类问题在采购眼中是“外观合格”,在产线上却是实打实的停机。过硅化:迁移与热应力下的功能崩坏。 过度硅化在灭菌热应力下会加剧硅油迁移。硅油从胶塞表面迁移到药液接触面、玻璃内壁或胶塞—玻璃界面。对预灌封注射器而言,这会改变胶塞与玻璃筒壁的摩擦学状态,直接后果是启动力(Break-Loose Force)和滑动力(Glide Force)曲线不可控,甚至超出规格。BLGF是预灌封注射器的功能性关键质量属性,不是“手感问题”。最危险之处在于,过硅化在短期往往表现更好——产线顺滑、下塞顺畅,容易被误判为“工艺优化”,直到稳定性研究或功能测试才暴露问题。这种“短期良性、长期恶性”的非对称性,使得仅凭产线反馈来调整硅化参数极其危险。“施加了多少硅油”只是一个总量指标,它无法回答几个更根本的问题:硅油是均匀铺展,还是局部富集、局部裸露?胶塞冠部、颈部、底部是否一致?灭菌后是否发生迁移、重分布或流失?储存和运输后,表面状态是否仍落在功能窗口内?因此,真正决定功能表现的,不是单一数值,而是表面状态及其时间稳定性。灭菌、储存、加工是三个独立的扰动源:湿热灭菌带来热应力、水分与压力,促使硅油迁移与重分布;储存与运输通过时间、温度、振动与接触,使硅油向接触面转移、分布漂移;排序、下塞、压塞过程中的摩擦、剪切与接触,则造成局部磨损与硅层破坏。三者叠加后,初始“合格”的硅化表面可能已经不在功能窗口内。这意味着规格的写法需要升级。如果只写“硅油量X mg/stopper”,规格是静态的、单点的。更合理的写法应包含四个层次:总量作为基础指标;分布描述表面均匀性与区域一致性;稳定性描述灭菌后、储存后、模拟加工后的分布保持能力;功能关联则建立分布与摩擦系数、BLGF、排序与下塞行为之间的定量关系。也就是把规格从“一个数”变成“一个状态窗口”。如果硅油是在清洗过程中或清洗之后施加的,那么最终表面状态就同时受三个环节的影响。清洗决定基材表面能、残留物与可润湿性;硅化决定硅油的初始施加量与铺展行为;冲洗则可能移除游离硅油,并改变其分布。冲洗具有双重角色。它不只是“冲掉多余物”:如果冲洗发生在硅化之后,它可能移除未牢固吸附的游离硅油,也可能把硅油从一处搬到另一处,造成局部富集或裸露。冲洗的流速、温度、时间、水质都会影响这个结果。因此,冲洗条件本身就是硅化分布的控制变量,而不是清洗工序的附属参数。这也解释了为什么“清洗后”的硅油状态才是真正该控制的参数。到这一步,硅油已经经历了与基材的吸附/吸收竞争、清洗化学与冲洗剪切的作用、以及可能的初步重分布。此后还有灭菌、储存、加工。如果连清洗后这个起点都不稳定,后面的稳定性就无从谈起。换言之:施加量是输入,清洗后残留量与分布才是真正的工艺输出,也是后续所有行为的起点。当前针对弹性体表面硅油的分析方法,几乎全部集中在总可萃取硅油量上。正己烷萃取结合无氢氟酸消解与ICP-MS的流程,为定量胶塞表面残留硅油提供了稳健框架;FT-IR与AAS方法也可用,检测波长优化至1095 cm⁻¹以避开橡胶萃取物的干扰。这些方法回答了“多少”,但对“在哪里”和“是否均匀”一无所知。而功能后果恰恰取决于分布而非总量。局部欠硅化形成高摩擦斑块,破坏振动排序与下塞;局部过硅化在灭菌时促进硅油迁移与聚集,改变BLGF曲线;注射器表面硅油分布的异质度百分比与斑点数量,已被直接关联到亚可见颗粒的生成。更棘手的是,多数空间表征方法是为注射器玻璃筒开发的,而非弹性体胶塞。白光干涉法用于玻璃筒壁厚度mapping,共聚焦拉曼用于硅油存在性检测但不衡量相对均匀性,三维激光扫描需要破坏性样品制备,多色干涉成像虽能非破坏性量化异质性,却仅在玻璃注射器上得到验证。胶塞的几何形状——冠部、颈部、侧壁、底部——远比圆柱形筒壁复杂,硅油在橡胶表面的铺展、吸附与迁移行为也与玻璃差异显著。真正针对弹性体胶塞的硅油分布mapping方法,公开文献确实少得多。在这一缺口上,行业出现了一些值得关注的动向。位于柏林的分析实验室 GIANT labs GmbH 是一家GMP/GLP认证机构,其服务范围涵盖颗粒分析、化学分析(FT-IR、Raman、LIBS、SEM/EDS)以及硅涂层厚度测量(silicone coating thickness measurement)。该公司在其技术博客中也讨论过RTU容器中外来颗粒与硅化质量控制之间的关联,说明其已意识到硅化状态对下游质量的影响。不过需要客观指出:GIANT labs 目前的公开定位是“测厚”,并未明确宣传“空间分布mapping”能力。厚度测量与分布成像之间还有一步——而这恰恰是当前最缺失的环节。但这一动向本身释放了信号:行业正在从“有没有硅化”走向“硅化状态是什么”,而下一步自然是“硅化状态在空间上如何分布”。组件供应商、灌装方与包装开发的关注点天然不同。供应商关注胶塞制造、清洗与硅化工艺的可控性;灌装方关注排序、下塞、压塞与产线OEE;包装开发与预灌封开发关注BLGF、硅油迁移、药液接触相容性与货架期。如果三方不共享同一个功能规格,结果就是:供应商按“来料合格”放行,灌装方按“产线能跑”反馈,包装开发按“最终性能”抱怨——问题在接口处被放大,却没人对硅化窗口负责。对齐的价值在于把“硅化参数—表面分布—摩擦学—产线行为—最终性能”串成一条链,在商业线之前完成硅分布mapping与窗口验证,并让放行标准同时覆盖制造可行性与最终功能性。具体而言,控制点应后移,从来料“有没有硅化”移到清洗/硅化/冲洗后的表面状态;冲洗参数应纳入规格,流速、温度、时间、水质不再是清洗细节,而是硅化窗口的一部分;放行指标应包含总量、分布与分布稳定性三者;供应商与灌装方的接口应重新定义——供应商交付的不只是“清洁胶塞”,而是具有规定表面硅化状态的胶塞。硅化不是“润滑一下好压塞”,而是决定弹性体部件在产线和最终包装系统中功能表现的关键表面工程规格。关键问题不是“上了多少硅油”,而是硅油以什么状态存在、这种状态能否在灭菌、储存和加工之后仍然保持在功能窗口内。值得注意的是,清洗过程只是故事的一部分。灭菌、储存、机械操作以及与药品的接触,都会影响之后发生什么,对敏感制剂尤其如此。这就是为什么硅化不应被视为一个次要的制造细节。它属于那种上游工艺参数——其相关性可能在最终系统生命周期的晚期才显现出来。当前分析工具对总量已相对成熟,对弹性体表面的空间分布仍主要借用玻璃容器的方案,尚未针对橡胶几何与表面化学充分验证。GIANT labs GmbH 等机构在硅涂层厚度测量上的推进,以及行业内对分布表征的探索,说明这一缺口正在被逐步识别。但要把欠硅化与过硅化这两类迟发问题挡在商业线和稳定性阶段之前,还需要把硅化纳入功能规格、由供应商—灌装—包装开发三方共管,并补齐从“测厚”到“分布成像”的表征链条。两个看起来完全相同的胶塞,不应在灌装线上或最终容器密封系统内部表现出截然不同的行为。
作者:Shengyi
来源:拾西
公众号日期:2026年9月17日